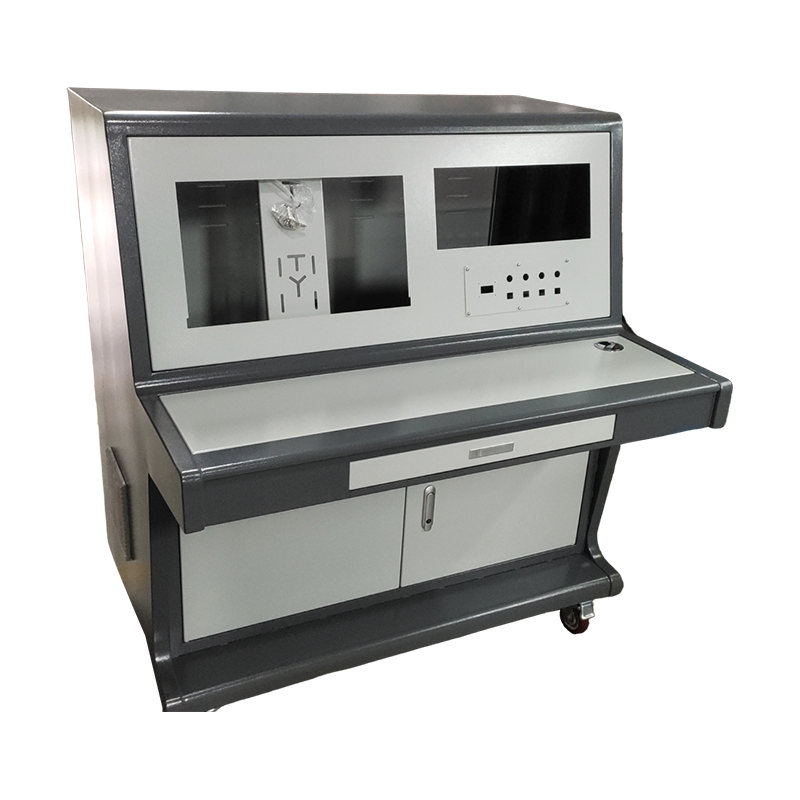
উত্পাদন বিশ্বে, শর্তাবলী " যান্ত্রিক শীট ধাতু প্রক্রিয়াকরণ " এবং স্ট্যাম্পিং প্রায়ই বিনিময়যোগ্যভাবে ব্যবহার করা হয়, তবুও তারা বিভিন্ন ক্ষমতা, খরচ কাঠামো এবং অ্যাপ্লিকেশন সহ স্বতন্ত্র পদ্ধতির প্রতিনিধিত্ব করে। শীট মেটাল ফ্যাব্রিকেশন এবং স্ট্যাম্পিংয়ের মধ্যে পার্থক্য বোঝা প্রকৌশলী, প্রকিউরমেন্ট বিশেষজ্ঞ এবং পণ্য ডিজাইনারদের জন্য গুরুত্বপূর্ণ যাদের অবশ্যই নির্ভুলতা, আয়তন এবং বাজেটের ভারসাম্য বজায় রাখতে হবে। যদিও উভয়ই ফ্ল্যাট ধাতব শীট দিয়ে শুরু করে, তাদের পথগুলি টুলিং, জটিলতা এবং তারা যে চূড়ান্ত অংশগুলি তৈরি করে তাতে উল্লেখযোগ্যভাবে বিচ্ছিন্ন হয়। এই নিবন্ধটি প্রতিটি প্রক্রিয়াকে সংজ্ঞায়িত করে এমন মূল নীতি, সরঞ্জাম এবং সিদ্ধান্ত গ্রহণের কারণগুলি অন্বেষণ করে একটি গভীর প্রযুক্তিগত তুলনা প্রদান করে।
মৌলিক পার্থক্য তাদের অপারেশনাল দর্শনের মধ্যে নিহিত: স্ট্যাম্পিং হল একটি উচ্চ-গতি, ডাই-চালিত প্রক্রিয়া যা ন্যূনতম অপারেটরের হস্তক্ষেপের সাথে অভিন্ন অংশের বড় অংশ তৈরি করার জন্য ডিজাইন করা হয়েছে, যেখানে বানোয়াট বিয়োগমূলক এবং গঠনের কৌশলগুলির একটি নমনীয় স্যুটকে অন্তর্ভুক্ত করে যা নিম্ন থেকে মধ্যম আয়তনের জন্য আদর্শ। এই নির্দেশিকাটি টুলিং খরচ থেকে শুরু করে উপাদানগত বিবেচনা এবং সেকেন্ডারি অপারেশন পর্যন্ত একাধিক মাত্রায় এই পার্থক্যগুলিকে ভেঙে ফেলবে, আপনাকে আপনার পরবর্তী প্রকল্পের জন্য সর্বোত্তম উত্পাদন পথ বেছে নেওয়ার জ্ঞান দিয়ে সজ্জিত করবে।
পার্থক্য উপলব্ধি করার জন্য, প্রথমে প্রতিটি প্রক্রিয়াকে সুনির্দিষ্টভাবে সংজ্ঞায়িত করা অপরিহার্য। শীট ধাতু মুদ্রাঙ্কন একটি উচ্চ-গতির উত্পাদন প্রক্রিয়া যা একটি প্রেস এবং বিশেষ টুলিং ব্যবহার করে, যা ডাই নামে পরিচিত, ফ্ল্যাট ধাতব শীটগুলিকে নির্দিষ্ট আকারে রূপান্তর করতে। ডাইটিতে পছন্দসই অংশের নেতিবাচক চিত্র রয়েছে এবং প্রেসটি একক স্ট্রোক বা একাধিক স্ট্রোকের মাধ্যমে ধাতুটিকে কাটা, বাঁকানো বা সেই আকারে তৈরি করতে প্রচুর শক্তি প্রয়োগ করে। এই প্রক্রিয়াটি অত্যন্ত পুনরাবৃত্তিযোগ্য এবং প্রতি ঘন্টায় হাজার হাজার যন্ত্রাংশ তৈরি করতে পারে, এটি উচ্চ-ভলিউম উত্পাদনের মেরুদণ্ড তৈরি করে।
বিপরীতে, শীট মেটাল তৈরি একটি সমাপ্ত পণ্য তৈরি করতে ধাতু কাটা, বাঁকানো এবং একত্রিত করা জড়িত উত্পাদন কৌশলগুলির একটি বিস্তৃত বিভাগকে বোঝায়। স্ট্যাম্পিংয়ের বিপরীতে, যা একটি একক ডেডিকেটেড ডাই-এর উপর নির্ভর করে, ফ্যাব্রিকেশন বিভিন্ন ধরনের সরঞ্জাম যেমন CNC লেজার কাটার, প্রেস ব্রেক, টারেট পাঞ্চ এবং ওয়েল্ডিং স্টেশন ব্যবহার করে। এই নমনীয়তা ফ্যাব্রিকেটরদের বিস্তৃত পরিসরের উপকরণ এবং বেধের সাথে কাজ করতে, জটিল 3D আকার তৈরি করতে এবং ব্যয়বহুল রিটোলিং এর প্রয়োজন ছাড়াই জটিল নকশা পরিবর্তনগুলিকে অন্তর্ভুক্ত করতে দেয় [উদ্ধৃতি:4]। মোটকথা, স্ট্যাম্পিং হল বৃহত্তর বানোয়াট মহাবিশ্বের মধ্যে একটি নির্দিষ্ট পদ্ধতি, যা গতি এবং আয়তনের জন্য অপ্টিমাইজ করা হয়, যখন বানোয়াট হল বেস্পোক এবং জটিল অংশগুলির জন্য একটি বহুমুখী টুলবক্স।
স্ট্যাম্পিং এবং ফ্যাব্রিকেশনের মধ্যে সবচেয়ে গুরুত্বপূর্ণ অপারেশনাল পার্থক্যটি প্রয়োজনীয় টুলিংয়ের মধ্যে রয়েছে। স্ট্যাম্পিং অপারেশন চারপাশে কেন্দ্রীভূত হয় কাস্টম মারা যায় , যা একটি একক অংশের জন্য বিশেষভাবে ডিজাইন করা নির্ভুল-মেশিন সরঞ্জাম। এই মৃত্যুগুলির মধ্যে প্রায়শই জটিল বৈশিষ্ট্যগুলি অন্তর্ভুক্ত থাকে যেমন ঘুষি, পাইলট এবং স্ট্রিপারের মতো একাধিক অপারেশন করার জন্য - যেমন ব্ল্যাঙ্কিং, পিয়ার্সিং এবং ফর্মিং - একক প্রেস স্ট্রোকে। উদাহরণস্বরূপ, একটি প্রগতিশীল ডাই প্রতি মিনিটে 800 অংশের বেশি হারে স্টিলের একটি কুণ্ডলীকে একটি সমাপ্ত বন্ধনীতে রূপান্তর করতে পারে। যাইহোক, এই গতিটি একটি খরচে আসে: ডাই ডেভেলপমেন্টে 12 থেকে 20 সপ্তাহ সময় লাগতে পারে এবং $10,000 থেকে $100,000 পর্যন্ত খরচ হতে পারে, এটি ছোট রান বা প্রোটোটাইপের জন্য অব্যবহারিক করে তোলে।
অন্যদিকে ফ্যাব্রিকেশন বহুমুখী, প্রোগ্রামযোগ্য সরঞ্জামের উপর নির্ভর করে। সবচেয়ে সাধারণ হয় CNC লেজার কাটার এবং ব্রেক চাপুন . লেজার কাটার একটি উচ্চ ক্ষমতাসম্পন্ন রশ্মি ব্যবহার করে শীট মেটাল থেকে উচ্চ নির্ভুলতার সাথে এবং শক্ত টুলিংয়ের প্রয়োজন ছাড়াই জটিল আকার কাটতে [উদ্ধৃতি:8]। একটি প্রেস ব্রেক তারপর ফ্ল্যাট কাট শীটটিকে চূড়ান্ত 3D জ্যামিতিতে বাঁকানোর জন্য একটি পাঞ্চ এবং ডাই সেট ব্যবহার করে। যেহেতু এই মেশিনগুলি CAD ফাইলের মাধ্যমে প্রোগ্রামযোগ্য, তাই এক অংশ থেকে অন্য অংশে স্যুইচ করা কয়েক সেকেন্ডের ব্যাপার, যা অতুলনীয় নমনীয়তা প্রদান করে। উদাহরণস্বরূপ, একটি পরিষেবা প্রদানকারী একটি 4000-ওয়াট লেজার ব্যবহার করে 1-ইঞ্চি ইস্পাত পর্যন্ত কাটাতে পারে, তারপরে ভারী-শুল্ক উপাদানগুলি তৈরি করার জন্য 1,000 টন ক্ষমতা সহ একটি প্রেস ব্রেক ব্যবহার করতে পারে [উদ্ধৃতি:4]। এই নমনীয়তা একটি বৈশিষ্ট্য কাস্টম শীট ধাতু ফ্যাব্রিকেশন , দ্রুত প্রোটোটাইপিং এবং ডিজাইনের পুনরাবৃত্তি সক্ষম করে।
প্রতিটি প্রক্রিয়ার অর্থনৈতিক কার্যকারিতা উৎপাদনের পরিমাণ এবং অংশ জীবনচক্রের উপর ব্যাপকভাবে নির্ভরশীল। স্ট্যাম্পিং স্কেলের অর্থনীতিতে উৎকর্ষ লাভ করে: উচ্চ প্রাথমিক টুলিং বিনিয়োগ বিপুল সংখ্যক যন্ত্রাংশের জন্য পরিমার্জিত হয়, যার ফলে প্রতি-ইউনিট খরচ খুব কম হয়। স্বয়ংচালিত বডি প্যানেল, কনজিউমার ইলেকট্রনিক্স এনক্লোজার এবং অ্যাপ্লায়েন্স পার্টস, যেখানে বার্ষিক ভলিউম 100,000 ইউনিট অতিক্রম করতে পারে, স্ট্যাম্পিং অবিসংবাদিত চ্যাম্পিয়ন রয়ে গেছে। প্রক্রিয়াটি অবিশ্বাস্যভাবে দ্রুত, চক্রের সময়গুলি মিলিসেকেন্ডে পরিমাপ করা হয়, যা সরাসরি প্রতি অংশে শ্রমের খরচ হ্রাস করে।
বানোয়াট, বিপরীতভাবে, প্রবেশের জন্য একটি নিম্ন বাধা প্রদান করে। কাটার জন্য কোন কঠিন টুলিং এর প্রয়োজন নেই, একটি প্রকল্প ন্যূনতম অগ্রিম বিনিয়োগের সাথে শুরু হতে পারে। এটি প্রোটোটাইপের জন্য এক বা দুই ইউনিটের মতো কম পরিমাণের জন্য অর্থনৈতিকভাবে কার্যকর করে তোলে, সমস্ত উপায়ে কয়েক হাজার ইউনিট পর্যন্ত নির্ভুল শীট ধাতু নির্মাণ প্রকল্প যদিও ধীর চক্রের সময় এবং আরও কায়িক শ্রমের কারণে প্রতি-ইউনিট খরচ স্ট্যাম্পিংয়ের চেয়ে বেশি, এটি প্রায়শই ডাই খরচ বাদ দিয়ে অফসেট করা হয়। উদীয়মান প্রযুক্তির জন্য, যেমন অরিগামি-ভিত্তিক শীট মেটাল (OSM) প্রক্রিয়া, একটি গবেষণায় দেখা গেছে যে অভিনব বানোয়াট পদ্ধতিগুলি প্রচলিত স্ট্যাম্পিংয়ের তুলনায় 94% পর্যন্ত শক্তি খরচ এবং CO2 নির্গমন 92% কমাতে পারে [উদ্ধৃতি:7][উদ্ধৃতি:12]। এই হাইলাইট কিভাবে আধুনিক শীট ধাতু উত্পাদন এছাড়াও স্থায়িত্ব সুবিধা দিতে পারে.
শিল্পের একটি গুরুত্বপূর্ণ নিয়ম: 5,000 যন্ত্রাংশের কম পরিমাণের জন্য, বানোয়াট প্রায় সবসময়ই বেশি সাশ্রয়ী হয়। 10,000 যন্ত্রাংশের বেশি পরিমাণের জন্য, স্ট্যাম্পিং সাধারণত অর্থনৈতিক পছন্দ হয়ে ওঠে, বিশেষ করে পাতলা-গেজ উপকরণগুলির জন্য।
প্রযুক্তিগত দৃষ্টিকোণ থেকে, প্রতিটি প্রক্রিয়ার অন্তর্নিহিত শক্তি এবং সীমাবদ্ধতা রয়েছে যা অংশ নকশাকে প্রভাবিত করে। স্ট্যাম্পিং উচ্চ নির্ভুলতার সাথে সমতল বা মাঝারিভাবে গঠিত অংশ তৈরিতে ব্যতিক্রমীভাবে দক্ষ। উদাহরণস্বরূপ, ফাইনব্ল্যাঙ্কিং, স্ট্যাম্পিংয়ের একটি বিশেষ রূপ, ±0.0005 ইঞ্চির মতো শক্ত সহনশীলতা অর্জন করতে পারে এবং মসৃণ, বুর-মুক্ত প্রান্ত সহ অংশ তৈরি করতে পারে, প্রায়শই সেকেন্ডারি ফিনিশিংয়ের প্রয়োজনীয়তা দূর করে [উদ্ধৃতি:5]। স্ট্যাম্পিং উচ্চ-শক্তির স্টিল এবং ট্যাপিং, রিভেটিং এবং ঢালাইয়ের মতো জটিল ইন-ডাই ক্রিয়াকলাপগুলিও পরিচালনা করতে পারে, যা একটি একক প্রেস লাইনে মাল্টি-স্টেপ সমাবেশকে ঘনীভূত করে।
বানোয়াট, তবে, যখন এটি গভীর, জটিল, বা অত্যন্ত কাস্টম 3D জ্যামিতি তৈরির ক্ষেত্রে আসে তখন সুবিধাটি ধরে রাখে। একটি CNC প্রেস ব্রেক সুনির্দিষ্ট কোণ সহ বাঁক তৈরি করতে পারে এবং বিশেষ টুলিং ব্যবহার করে এটি চ্যানেল, সিলিন্ডার এবং অন্যান্য জটিল আকার তৈরি করতে পারে। লেজার কাটারগুলি নরম অ্যালুমিনিয়াম থেকে হার্ড টাইটানিয়াম পর্যন্ত বিস্তৃত পরিসরের উপকরণগুলি পরিচালনা করতে পারে এবং 1 ইঞ্চি বা তার বেশি পর্যন্ত পুরুত্ব কাটাতে পারে [উদ্ধৃতি:14]। ফ্যাব্রিকেশন সেই অংশগুলির জন্যও আদর্শ যেগুলির জন্য সমন্বিত সমাবেশগুলির প্রয়োজন হয়, যেমন একটি ঘের যার জন্য বন্ধনী, কব্জা, এবং থ্রেডযুক্ত সন্নিবেশগুলি এতে ঢালাই করা প্রয়োজন। এই বহুমুখিতা একটি বৈশিষ্ট্য কাস্টম ধাতু তৈরি , যেখানে প্রজেক্টের সঠিক স্পেসিফিকেশন অনুযায়ী প্রক্রিয়াটি তৈরি করা যেতে পারে।
বানোয়াট এবং স্ট্যাম্পিংয়ের মধ্যে নির্বাচন করা একাধিক কারণ দ্বারা প্রভাবিত একটি কৌশলগত সিদ্ধান্ত। সবচেয়ে গুরুত্বপূর্ণ হল উৎপাদনের পরিমাণ, কিন্তু অন্যান্য বিবেচনা যেমন উপাদানের ধরন, অংশের জটিলতা এবং বাজার করার সময় সমানভাবে গুরুত্বপূর্ণ। প্রোটোটাইপিংয়ের জন্য, যেখানে নকশা পরিবর্তন ঘন ঘন হয় এবং ভলিউম কম হয়, কাস্টম শীট ধাতু ফ্যাব্রিকেশন স্পষ্ট বিজয়ী। এর নমনীয়তা প্রকৌশলীদের দ্রুত পুনরাবৃত্ত করার অনুমতি দেয়, পরীক্ষার ফর্ম, ফিট এবং ফাংশন ডাই ডেভেলপমেন্টের খরচ এবং সময় ব্যয় না করে।
পরিপক্ক ডিজাইনের উচ্চ-ভলিউম উত্পাদনের জন্য, স্ট্যাম্পিং প্রায়শই সবচেয়ে ব্যয়বহুল এবং সামঞ্জস্যপূর্ণ পদ্ধতি। স্বয়ংচালিত চ্যাসিস যন্ত্রাংশ, কম্পিউটার হার্ড ড্রাইভ উপাদান এবং বৈদ্যুতিক সংযোগকারীর মতো অ্যাপ্লিকেশনগুলি চরম সামঞ্জস্য এবং কম ইউনিট খরচের প্রয়োজনের কারণে প্রায় একচেটিয়াভাবে স্ট্যাম্পিংয়ের মাধ্যমে তৈরি করা হয়। যাইহোক, সিদ্ধান্ত সবসময় বাইনারি হয় না. অনেক শীট মেটাল তৈরি services হাইব্রিড সলিউশন অফার করে, প্রাথমিক প্রোটোটাইপ বা কম-ভলিউম ব্রিজ টুলিংয়ের জন্য ফ্যাব্রিকেশন ব্যবহার করে, তারপর ডিজাইন চূড়ান্ত হয়ে গেলে এবং চাহিদা বাড়লে স্ট্যাম্পিং-এ রূপান্তর করা হয়। এই পর্যায়ক্রমে পদ্ধতি ঝুঁকি কমাতে পারে এবং নগদ প্রবাহকে অপ্টিমাইজ করতে পারে।
প্রাথমিক পার্থক্য হল টুলিং এবং পদ্ধতির মধ্যে। মুদ্রাঙ্কন উচ্চ-খরচ, কাস্টম ডাইস ব্যবহার করে দ্রুত উচ্চ পরিমাণে অংশ তৈরি করে। ফ্যাব্রিকেশন নমনীয়, প্রোগ্রামেবল সরঞ্জাম যেমন লেজার কাটার এবং প্রেস ব্রেক ব্যবহার করে, এটি নিম্ন ভলিউম এবং কাস্টম অংশগুলির জন্য আদর্শ করে তোলে [উদ্ধৃতি:2]।
প্রোটোটাইপ, নিম্ন থেকে মাঝারি উত্পাদন রান (সাধারণত 10,000 অংশের কম) বা যখন আপনার অংশে জটিল জ্যামিতি থাকে যার জন্য কাটিং, বাঁকানো এবং ঢালাইয়ের মতো একাধিক ক্রিয়াকলাপ প্রয়োজন হয় তার জন্য ফ্যাব্রিকেশন বেছে নিন। ডিজাইন পরিবর্তন প্রত্যাশিত হলে ফ্যাব্রিকেশনও পছন্দ করা হয়।
হ্যাঁ, খুব বেশি ভলিউমের জন্য, স্ট্যাম্পিংয়ের প্রতি-ইউনিট কম খরচ সাধারণত উচ্চ টুলিং বিনিয়োগ সত্ত্বেও এটিকে সস্তা করে তোলে। ব্রেক-ইভেন পয়েন্ট পরিবর্তিত হয়, তবে 50,000 থেকে 100,000 অংশের বেশি ভলিউমের জন্য, স্ট্যাম্পিং সাধারণত সবচেয়ে লাভজনক বিকল্প।
যদিও স্ট্যাম্পিং মোটা উপকরণগুলি পরিচালনা করতে পারে, এটি পাতলা শীটের জন্য সবচেয়ে লাভজনক এবং দক্ষ, সাধারণত 1/4 ইঞ্চি পর্যন্ত। মোটা প্লেট বা ভারী-গেজ উপকরণের জন্য, লেজার কাটিং এবং প্রেস ব্রেক গঠনের মতো ফ্যাব্রিকেশন পদ্ধতিগুলি আরও উপযুক্ত [উদ্ধৃতি:10]।
উভয় প্রক্রিয়া উচ্চ নির্ভুলতা অর্জন করতে পারে। ফাইনব্ল্যাঙ্কিং (একটি স্ট্যাম্পিং পদ্ধতি) ±0.0005 ইঞ্চি সহনশীলতা অর্জন করতে পারে [উদ্ধৃতি:5]। CNC সরঞ্জাম ব্যবহার করে নির্ভুল বানান সাধারণত ±0.005 ইঞ্চি ধরে রাখতে পারে, কিছু উন্নত প্রক্রিয়ার সাথে কঠোর সহনশীলতা অর্জন করে।
বিভিন্ন মডেলের বৈচিত্র্য, বিশ্বের বিভিন্ন অঞ্চলের উন্নয়নের চাহিদা পূরণ করতে।
কার্বন ইস্পাত স্প্রে-লেপা AE বৈদ্যুতিক বাক্স
তিন-বিভাগের নিয়ন্ত্রণ প্যানেল
অ-মানক কার্বন ইস্পাত স্প্রে-প্রলিপ্ত কাস্টম ক্যাবিনেট
অ-মানক কাস্টমাইজড মোবাইল কন্ট্রোল প্যানেল
Phone:+86-15896481972 (জুক্সিয়াওসুই)
Fax: +86-0510-83890571
E-Mail: [email protected]
ADD:নং 2 কিদা রোড, নং 1 শুনকি রোড, ইউকি স্ট্রিট, হুইশান জেলা, উক্সি সিটি, জিয়াংসু প্রদেশ, চীন